

Una manga termoencogible puede tener una impresión impecable y, aun así, convertirse en desperdicio debido al mal formado. Una costura mal sellada o un ancho fuera de especificación pueden hacer que la manga se abra durante la aplicación, falle en el túnel de calor o dificulte el trabajo de la aplicadora.
Para el convertidor, esto se traduce en reclamaciones, rollos devueltos y tiempo perdido. Y cuando el control depende solo de revisiones manuales, algunos defectos pasan inadvertidos entre una revisión y la siguiente.
En este artículo revisamos tres variables clave del formado de manga termoencogible: la aplicación del solvente, el ancho de la manga y el cambio de formato. También explicamos cómo la inspección en línea por visión ayuda a vigilarlas de forma continua.
¿Qué es el formado de manga termoencogible?
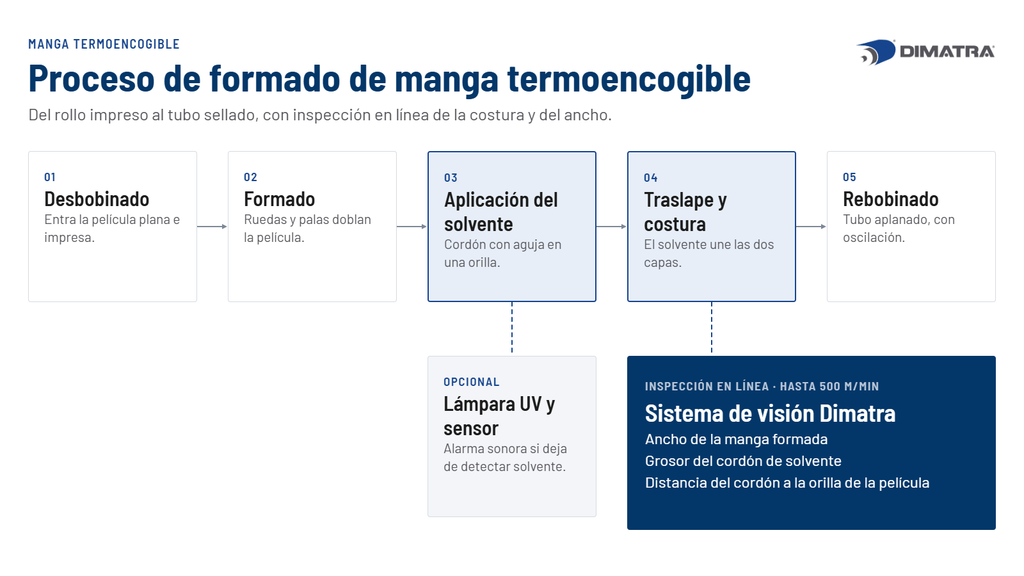
El formado de manga termoencogible convierte una película plana e impresa en un tubo continuo. La formadora dobla la película, aplica un cordón de solvente en una orilla y coloca la orilla opuesta encima para crear un traslape. El solvente actúa sobre la superficie de la película y forma la unión.
El tubo se aplana y se rebobina. Más adelante se corta en piezas, se coloca sobre el envase y se contrae con calor hasta adoptar su forma.
Los materiales más utilizados son PVC, PET, PETG, OPS y PLA. La compatibilidad con el solvente depende del material y de la formulación, por lo que debe validarse para cada trabajo.
Tres variables que influyen en la calidad y el costo
- Aplicación del solvente: que el cordón sea continuo, esté bien posicionado y cumpla lo especificado.
- Ancho de la manga: que el tubo se mantenga dentro de tolerancia durante toda la corrida.
- Cambio de formato: cuánto tiempo y material se necesitan para pasar de un trabajo a otro.
Las dos primeras definen la conformidad del producto; la tercera, la productividad y el desperdicio.
Variable 1: aplicación correcta del solvente
La costura es la zona crítica de la manga: mantiene unidas las dos capas y una mala aplicación compromete la unión durante la manipulación, la aplicación o el encogimiento.
Por qué es importante controlar la cantidad y la posición
Poco solvente o una aplicación discontinua producen uniones débiles o tramos de costura abierta. Un exceso favorece la migración del solvente fuera de la zona prevista y puede hacer que las caras internas del tubo se adhieran. Ambos efectos están documentados en la literatura técnica sobre solventes de sellado.
También influyen la compatibilidad del solvente con la película, la posición del cordón y las condiciones de secado, por lo que los ajustes deben validarse para cada aplicación.
Las causas más frecuentes de una costura abierta son una aplicación insuficiente o discontinua, una posición incorrecta del cordón, la incompatibilidad entre película y solvente o condiciones de proceso inadecuadas.
Defectos de costura que conviene vigilar
| Defecto | Posible causa | Posible consecuencia |
| Costura abierta | Falta de solvente en una zona, discontinuidad o mala posición del cordón. | La manga puede abrirse durante la aplicación o el encogimiento. |
| Costura débil | Aplicación insuficiente o condiciones de proceso inadecuadas. | La unión puede ceder durante la manipulación o el uso. |
| Adhesión de las caras internas | Posible migración de solvente o condiciones de secado inadecuadas. | La manga puede tener dificultades para abrirse o avanzar en la aplicadora. |
Estos defectos no siempre se detectan durante la producción, por lo que conviene combinar procedimientos de control con una inspección adecuada a los requisitos del cliente.Una guía de proceso de un decorador de manga termoencogible describe estos mismos defectos y sus efectos en la línea de envasado.
Cómo ayuda la iluminación UV
Cuando el solvente contiene un trazador fluorescente, la iluminación ultravioleta (UV) hace visible el cordón y permite comprobar su presencia, continuidad y posición. Por eso, además de ser compatible con la película y el proceso, el solvente debe incluir ese trazador si se quiere inspeccionar con luz UV.
Esta revisión puede hacerse con una lámpara UV manual o integrarse en un sistema de cámara en línea.
Variable 2: ancho de la manga
Para un envase cilíndrico, el ancho inicial de la manga se estima a partir de la mitad del perímetro del envase. El valor final se ajusta al diseño, al encogimiento del material y a las especificaciones del cliente.
Por qué importa mantener el ancho dentro de tolerancia
Una manga demasiado angosta dificulta su colocación o su avance por la aplicadora; una demasiado ancha puede quedar holgada o no ajustar como se espera.
El ancho puede variar durante la corrida por:
- Cambios de tensión por el diámetro del rollo o la velocidad.
- Posición de las ruedas y palas de formado.
- Variaciones de calibre o de corte del material.
- Empalmes y cambios de rollo.
Una desviación gradual puede pasar inadvertida en un muestreo manual. La medición en línea la identifica antes, siempre que esté configurada con las tolerancias correctas.
Variable 3: cambio de formato y desperdicio
Cada cambio de trabajo implica ajustes de formato, cambio de rollo y verificación de la costura y el ancho.
Su costo incluye el tiempo sin producir y el material usado hasta recuperar las condiciones especificadas. En material ya impreso, ese desperdicio incluye el costo de la película y de la impresión.
Qué aporta la metodología SMED
SMED (Single-Minute Exchange of Die) es una metodología de manufactura esbelta para reducir los tiempos de cambio. Su principio es separar las tareas que requieren detener la máquina de las que pueden prepararse mientras opera, y convertir las primeras en las segundas cuando sea viable. Así lo define el Lean Enterprise Institute.
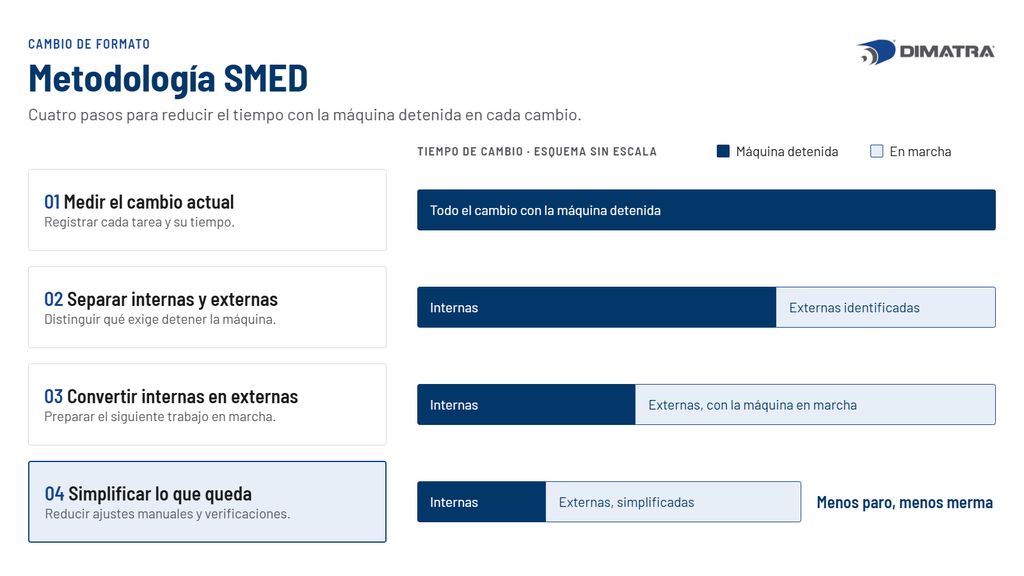
Al evaluar una formadora de manga, conviene preguntar:
- ¿El cambio de rollo requiere detener la máquina?
- ¿Ruedas, palas y aplicador se ajustan a mano o de forma motorizada?
- ¿Cuántos metros se necesitan para confirmar que costura y ancho cumplen?
Detectar antes una desviación reduce el material fuera de especificación en arranques y ajustes.
Inspección en el formado de manga: del muestreo manual a la visión en línea
La diferencia entre una revisión puntual y una inspección en línea está en la continuidad de la observación. La solución adecuada depende de las variables que deben controlarse y de las tolerancias del trabajo.
| Método | Qué puede revisar | Cobertura | Consideración |
| Lámpara UV manual | Presencia, continuidad y posición del cordón. | Muestreo | Depende de la frecuencia y atención del operador. |
| Sensor de aplicación | Presencia o ausencia de solvente. | Puede ser continua | No mide grosor, posición ni ancho. |
| Sistema de visión | Ancho y grosor o posición del cordón. | En línea | Requiere configurar tolerancias por trabajo. |
Qué puede aportar un sistema de visión
Un sistema de visión combina cámara, iluminación y procesamiento de imagen para analizar la manga durante la producción. Según su configuración, puede vigilar:
- Ancho de la manga formada, frente a las tolerancias configuradas.
- Dimensión visible del cordón de solvente.
- Posición del cordón respecto a la orilla de la película.
Estas mediciones no sustituyen las pruebas de resistencia de la costura; su función es detectar desviaciones para que el operador intervenga a tiempo.
Qué considerar al elegir una formadora de manga termoencogible
- Volumen y tipo de corridas. ¿Se fabrican lotes cortos, producción continua de alto volumen o ambos?
- Rango de anchos. ¿Cuál es el ancho mínimo y máximo requerido hoy y en los próximos años?
- Materiales. ¿Qué películas se procesan y qué compatibilidad requieren con el sistema de solvente?
- Aplicación del solvente. ¿Cómo se dosifica y cómo se mantiene la repetibilidad entre turnos y operadores?
- Control de tensión. ¿Qué elementos ayudan a mantener estable el recorrido y el ancho de la película?
- Nivel de inspección. ¿Basta con detectar ausencia de solvente o se requiere medir ancho y características del cordón de forma continua?
- Cambio de formato. ¿Cuánto tiempo y material se pierde en cada cambio y qué ajustes pueden automatizarse?
- Servicio y refacciones. ¿Qué disponibilidad de soporte técnico y refacciones necesita la planta?
Soluciones Dimatra para el formado de manga termoencogible
Dimatra es un fabricante mexicano de maquinaria de conversión. Sus formadoras de manga Eco, Sleeve Pro y Non-stop atienden distintos volúmenes de producción.
| Característica | Eco | Sleeve Pro | Non-stop |
| Perfil de producción | Producción baja y corridas especiales | Alta velocidad y diseño compacto | Producción alta y optimización del tiempo |
| Velocidad máxima indicada | 120 m/min | 500 m/min | 500 m/min |
| Ancho de manga formada | 50–200 mm | 70–254 mm | 50–400 mm |
| Ancho máximo en desbobinador | 420 mm | 515 mm | 810 mm |
| Diámetro máximo de desbobinado / rebobinado | 450 / 320 mm | 600 / 600 mm | 800 / 600 mm |
| Cambio de rollo | Flecha inflable de 3 pulgadas | Flecha inflable de 3 pulgadas | Torreta de 2 estaciones en desbobinado y 3 en rebobinado |
Los tres modelos forman la manga con ruedas y palas y cuentan con sistema de oscilación en el rebobinado. Eco trabaja con PVC, PET, PETG, OPS y PLA; Sleeve Pro, con PVC, PETG, OPS y PLA.
Sleeve Pro incorpora control de tensión con dancer (rodillo compensador) y servomotor, además de una prensa jaladora que aísla la tensión de enrollado, lo que favorece la estabilidad a alta velocidad.
Puedes ver nuestra Formadora de Manga Non-Stop en acción en el siguiente video.
Aplicación del solvente y verificación UV
Las formadoras Dimatra aplican el solvente mediante aguja. Con un solvente que contiene trazador fluorescente, la luz UV permite visualizar el cordón aplicado.
Como opcional, las tres máquinas pueden equiparse con lámpara UV y sensor de aplicación de solvente, que emite una alarma sonora si deja de detectar solvente.
Sistema de visión Dimatra para manga termoencogible
El sistema de visión Dimatra puede instalarse en los tres modelos y opera a velocidades de hasta 500 m/min. Sus funciones son:
- Inspección del ancho de la manga formada.
- Medición del grosor visible del cordón de solvente.
- Verificación de la distancia entre el cordón y la orilla de la película.
El operador visualiza la costura en pantalla y recibe alertas ante desviaciones de ancho o de aplicación. También está disponible un sistema opcional de monitoreo de ancho con alarmas. Así, una desviación de ancho o un tramo con poco solvente se identifica cuando empieza, y no al revisar el rollo terminado.
Menos tiempo y material en cada cambio
La Non-stop está diseñada para reducir los paros por cambio de rollo y facilitar los ajustes de formato. Incluye:
- Desbobinador tipo torreta con corte y pegado automático para cambiar de rollo sin detener la producción.
- Rebobinador tipo torreta de tres estaciones, con corte y enhebrado automático y doble sentido de enrollado.
- Posicionamiento motorizado de palas y ruedas de formado, y sistema de posicionamiento del aplicador de solvente.
Al reducir la intervención manual en cada cambio de trabajo, estos sistemas también ayudan a disminuir el material de ajuste que se genera antes de recuperar las condiciones especificadas.
Otros opcionales, según el modelo, incluyen precorte longitudinal, lupa para revisar el cordón, barras antiestáticas y módem para diagnóstico remoto. Dimatra ofrece servicio posventa, servicio técnico y refacciones desde México.
Conclusión: medir para reducir el desperdicio
En el formado de manga termoencogible, la calidad depende de una aplicación de solvente controlada, un ancho estable y cambios de formato eficientes. La inspección en línea complementa la revisión manual y ayuda a detectar antes las desviaciones.
Si desea evaluar qué formadora y qué sistema de inspección se ajustan a su producción, el equipo técnico de Dimatra lo asesorará con gusto.
