

En una planta de conversión, un rollo defectuoso rara vez se detecta donde se produce. Aparece después: en la laminadora, en la impresora o, peor, en el cliente que devuelve una bobina con las capas desplazadas. Cuando se rastrea el origen, una gran parte de las veces termina en el mismo lugar: la tensión con la que se desbobinó, se cortó y se rebobinó el material.
La tensión es el parámetro menos visible del proceso y, por eso, el más subestimado. Una cuchilla desgastada se ve; una tensión mal ajustada solo se nota en el resultado. Este artículo repasa cómo se comporta la tensión en una cortadora rebobinadora de película plástica, qué defectos provoca cuando se pierde y qué características de máquina conviene revisar para controlarla.
1. Qué es la tensión y por qué pesa más que la velocidad
En términos prácticos, la tensión es la fuerza con la que se jala el material a lo largo de la máquina. Pero lo que realmente siente la película no es la fuerza total, sino el esfuerzo por unidad de sección: la misma fuerza aplicada sobre una película de menor calibre o de menor ancho produce un esfuerzo mayor. Por eso un ajuste que funciona con un material grueso puede estirar, deformar o incluso romper uno delgado.
Esto explica un hecho conocido en piso: cambiar de material o de calibre obliga a revisar la tensión, aunque el ancho y la velocidad sean los mismos. También explica por qué aumentar la velocidad sin reajustar suele traer problemas. Al acelerar o frenar, la inercia del rollo madre en el desbobinador y de los rollos en formación en el rebobinador introduce variaciones de tensión. Una máquina que compensa bien esas variaciones mantiene un rebobinado estable; una que no lo hace transmite el error al rollo terminado.
2. Cada material pide una tensión distinta
No todas las películas responden igual al estiramiento. Los polietilenos son relativamente blandos y se deforman con facilidad; el PET y el BOPP son más rígidos y toleran más tensión antes de deformarse; el celofán, los laminados y los materiales con recubrimientos tienen comportamientos propios. A eso se suman el calibre, el acabado superficial y el estado del rollo madre.
De ahí que el control de tensión no pueda ser un valor “promedio” para toda la producción. Lo razonable es definir la tensión por material y calibre, partir de los datos del proveedor de la película, validar con pruebas y documentar la receta que funcionó. Una máquina que permite configurar y repetir esos parámetros reduce la dependencia del criterio individual de cada operador, que en muchas plantas es la principal fuente de variación entre turnos.
3. Los defectos más comunes y su causa
Casi todos los defectos de rebobinado pueden leerse como una lectura de tensión.
| Defecto | Qué es | Causas habituales |
|---|---|---|
| Telescopeo | Las capas se desplazan axialmente y el rollo toma forma de cono | Tensión insuficiente o mal distribuida, rodillos desalineados, núcleos irregulares, aire atrapado, variaciones de calibre |
| Estrellado | Las capas cercanas al núcleo se arrugan formando una estrella | Exceso de tensión acumulada hacia el centro, taper ausente o mal ajustado |
| Arrugas | Pliegues longitudinales o diagonales | Rodillos fuera de paralelismo, diferencias de tensión a lo ancho, calibre irregular |
| Aire atrapado | Rollos blandos que “respiran” | Presión inadecuada del rodillo de contacto, velocidad alta con material muy liso, estática |
| Bandas duras o borde ondulado | Zonas del rollo más apretadas que otras | Variaciones de calibre a lo ancho, corte deficiente, tensión no uniforme entre cortes |
Un punto útil para el diagnóstico: cuando el problema aparece en todos los rollos de un mismo ancho, suele ser de máquina o de ajuste; cuando aparece solo en algunos, con frecuencia el origen está en el rollo madre. Distinguir entre ambos casos evita horas de ajustes que no llegan a ninguna parte.
4. Dónde se gana o se pierde la tensión dentro de la máquina
Una cortadora rebobinadora es una cadena: cualquier eslabón débil se refleja en el rollo terminado.
Desbobinado. El rollo madre puede pesar cientos de kilogramos y su inercia es considerable. Un desbobinador con freno o control bien dimensionado mantiene la tensión de entrada estable aunque el diámetro cambie durante la corrida. Los sistemas sin eje (shaftless) con mandriles agilizan la carga y evitan manipular ejes pesados.
Guiado de banda. Si la película entra desalineada, ninguna tensión lo corrige. Un sistema de guiado con sensor de borde o de marca de impresión mantiene la posición de la banda hacia el corte. En materiales transparentes o sin impresión, el sensor de borde adecuado es indispensable.
Control de estática. Las barras antiestáticas se consideran un accesorio, pero la carga estática atrae polvo, hace que las capas se adhieran de forma irregular y contribuye a atrapar aire.
Sistema de corte. El corte por navaja (razor) es habitual en películas delgadas por su limpieza y bajo costo de operación; el corte por cizalla (shear) se prefiere cuando el material es más grueso, laminado o exigente. Un borde limpio se rebobina mejor que uno con rebaba.
Rebobinado con ejes diferenciales. Aquí ocurre buena parte de la calidad final. En una máquina dúplex, los cortes se reparten de forma alternada entre dos ejes, de modo que los rollos contiguos no se rozan entre sí. Los ejes diferenciales de fricción permiten que cada rollo gire con su propio deslizamiento y mantenga su propia tensión, algo importante porque las pequeñas variaciones de calibre a lo ancho hacen que cada corte crezca a un ritmo ligeramente distinto. Sin esa compensación, los rollos más gruesos se aprietan y los más delgados se aflojan.
Taper de tensión. A medida que el rollo crece, la tensión de rebobinado debe disminuir de forma programada. Si se mantiene constante, las capas exteriores comprimen las interiores y aparece el estrellado o el aplastamiento del núcleo.
Rodillos de baja inercia. Los rodillos ligeros y de baja fricción responden mejor a los cambios de velocidad y evitan picos de tensión durante aceleraciones y frenados.
5. Qué incorporan las cortadoras rebobinadoras dúplex de Dimatra
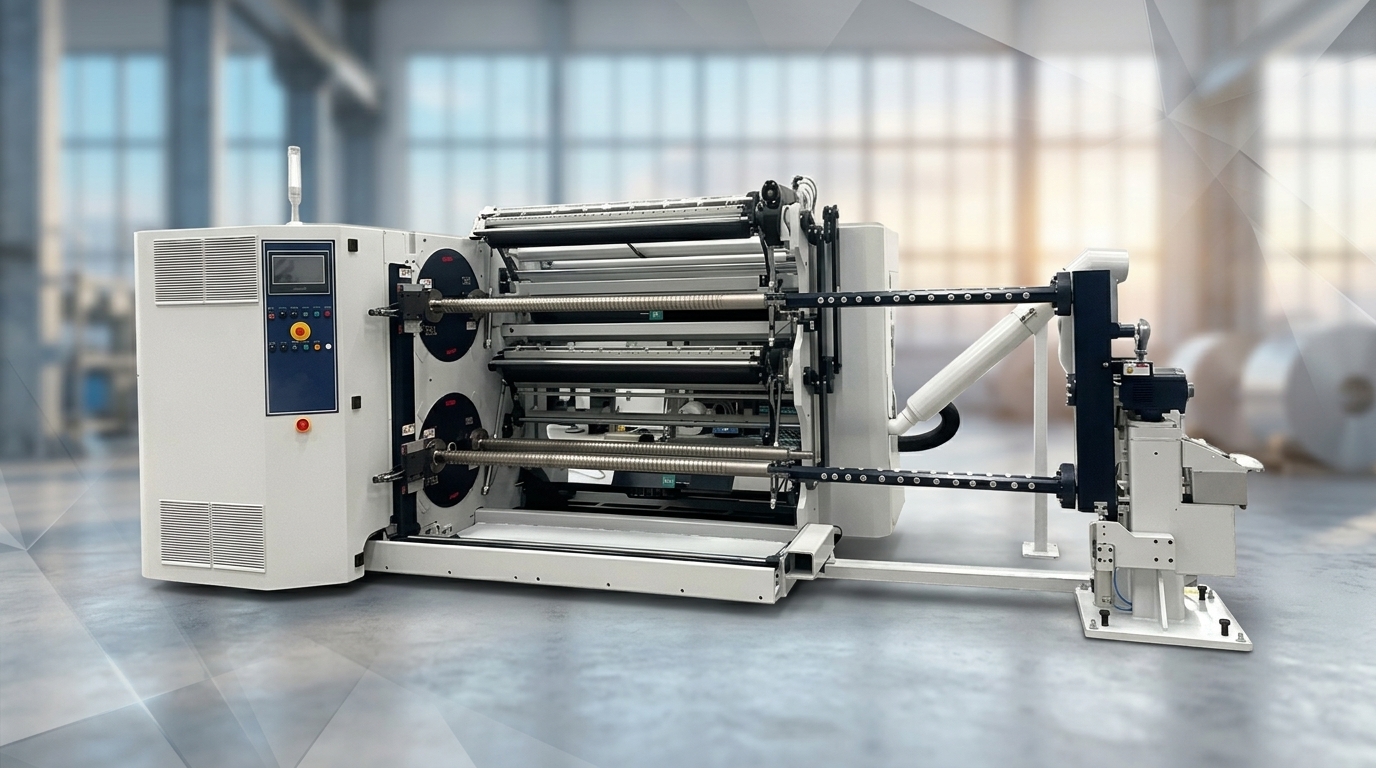
Dimatra diseña y fabrica en León, Guanajuato, una línea de cortadoras rebobinadoras dúplex para película plástica, papel y otros materiales flexibles. Dos de sus modelos ilustran cómo se traducen los principios anteriores en características de máquina.
La Dúplex Compacta, de diseño compacto y fácil operación, trabaja con celofán, PET, PE, PVC, BOPP, CPP, BOPA, PP, laminados, etiqueta y papel. Incorpora desbobinador sin eje para núcleos de 3″, guiado de banda, corte por navaja, ejes diferenciales de fricción de 3″ y rodillos de baja inercia y baja fricción. Como opciones ofrece una mesa elevadora para carga de rollos madre (sistema patentado), corte por cizalla, extractor de refile, barras antiestáticas, láser para posicionar núcleos y conexión remota para diagnóstico.
La Dúplex 1000 está pensada para producciones mayores. Suma mesa de empalme con prensa superior e inferior, guiado con sensor de marca de impresión, seis navajas, ejes diferenciales de 3″ con transmisión independiente cada uno, soporte central para los ejes de rebobinado, descarga automática y paros automáticos por longitud o diámetro. Su sistema de tensión tipo taper busca asegurar la calidad del producto terminado.
| Característica | Dúplex Compacta | Dúplex 1000 |
|---|---|---|
| Diámetro de desbobinado | 1,000 mm | 1,000 mm (opción 1,300 mm) |
| Anchos estándar | 1,000 / 1,300 / 1,600 mm | 1,000 / 1,300 / 1,600 mm |
| Diámetro de rebobinado | 600 u 800 mm | 1,000 mm |
| Velocidad máxima | 500 o 750 m/min | 800 m/min |
| Ancho mínimo de corte | 38 mm | 38 mm |
En ambos casos, Dimatra ofrece capacitación, instalación, refacciones, mantenimiento preventivo y una línea de atención para resolver problemas. En un equipo de esta naturaleza ese soporte pesa tanto como las especificaciones, porque la calidad del rebobinado depende también de que el operador sepa ajustar la máquina.
6. Buenas prácticas de operación
Incluso la mejor máquina requiere disciplina. Algunas prácticas que se repiten en plantas con buen desempeño:
- Documentar recetas por material, calibre y ancho: tensión de desbobinado y rebobinado, taper y presión de rodillos.
- Cambiar una variable a la vez al hacer pruebas y registrar el resultado.
- Verificar el estado del rollo madre (núcleo, bordes, calibre) antes de culpar a la máquina.
- Mantener las cuchillas afiladas y calibradas: un corte deficiente genera defectos de borde que parecen problemas de tensión.
- Revisar periódicamente el paralelismo y la limpieza de los rodillos.
- Capacitar a todos los turnos con el mismo criterio, para que la calidad no dependa de quién opera.
7. Cómo evaluar una cortadora rebobinadora antes de comprarla
Al comparar equipos conviene ir más allá de la velocidad y el ancho publicados. Preguntas que vale la pena hacer al proveedor:
- ¿Qué materiales y rangos de calibre están validados en la máquina?
- ¿Cómo se controla la tensión en desbobinado y rebobinado, y se puede configurar por material?
- ¿El taper es ajustable? ¿Se pueden guardar recetas?
- ¿Qué sistema de corte incluye y qué opciones existen para el material propio?
- ¿Cómo se maneja el rebobinado de varios cortes: ejes diferenciales, soporte central, descarga?
- ¿Qué tan rápido se cambia de rollo y de ancho?
- ¿Qué incluye el servicio: capacitación, instalación, refacciones, soporte remoto?
Vale la pena pedir una prueba con el material propio. Ninguna ficha técnica sustituye ver cómo se comporta el rollo real.
Conclusión
El control de tensión no es un detalle de ajuste, sino la base de la calidad en el refilado. Entender cómo interactúan material, calibre, velocidad y máquina permite diagnosticar defectos con criterio y elegir un equipo que responda a las condiciones reales de la planta. En Dimatra, con décadas de experiencia diseñando y fabricando maquinaria de conversión, acompañamos ese proceso desde la selección del equipo hasta la puesta en marcha. Si quieres revisar tu aplicación con un especialista, contáctanos.
